Melhores ferramentas de corte para usinagem de aço inox
A usinagem de aço inox consome ferramenta mais rápido do que quase todos os aços do chão de fábrica. O material conduz pouco calor, endurece enquanto é cortado e gruda na aresta, e cada um desses efeitos encurta a vida do inserto, da fresa ou da broca.
Com o preço do metal duro em patamar recorde em 2026, escolher as melhores ferramentas de corte para usinagem de aço inox passou a pesar direto no custo por peça. Leia a seguir:
1. Por que o aço inox é tão difícil de usinar?
2. Qual material de ferramenta usar para usinar aço inox?
3. Qual revestimento funciona melhor em inox: CVD ou PVD?
4. Ferramentas de corte para inox por operação: torneamento, fresamento e furação
5. Quais parâmetros de corte usar como ponto de partida no inox?
7. Qual a melhor ferramenta para aço inox?
Por que o aço inox é tão difícil de usinar?
O aço inox é difícil de usinar porque combina baixa condutividade térmica, forte tendência ao encruamento e alta adesão à ferramenta. O calor do corte fica concentrado na aresta, o material endurece na região que a ferramenta acabou de deformar e partículas da peça soldam no inserto. O resultado é desgaste acelerado e quebras sem aviso.
Encruamento é o endurecimento do metal provocado por deformação plástica a frio. No inox austenítico, a camada deformada pela ferramenta fica mais dura do que o material original, e a passada seguinte precisa cortar essa camada endurecida.
Aresta postiça de corte (APC) é o acúmulo de material da peça soldado na aresta da ferramenta. A APC altera a geometria de corte, piora o acabamento e, quando se desprende, arranca pedaços do revestimento.
O aço inox AISI 304 tem condutividade térmica de cerca de 16 W/m·K, segundo a base de dados de materiais MakeItFrom, enquanto aços carbono ficam na faixa de 45 a 58 W/m·K. Com aproximadamente um terço da capacidade de dissipar calor de um aço carbono, o inox devolve a maior parte do calor de corte para a ferramenta.
| Família de inox | Exemplos | Comportamento na usinagem | Cuidado principal |
| Austenítico | AISI 304, 316, 321 | Encrua forte, forma cavaco longo e APC | Aresta afiada e avanço constante |
| Austenítico de corte livre | AISI 303 | Enxofre melhora a quebra do cavaco | Menor resistência à corrosão que o 304 |
| Ferrítico | AISI 430 | Mais macio, porém pastoso | Quebra-cavaco adequado |
| Martensítico | AISI 410, 420 | Mais duro e abrasivo após têmpera | Classe com mais resistência ao desgaste |
| Duplex | UNS S32205 | Alta resistência mecânica, força de corte elevada | Classe tenaz e fixação rígida |
| Endurecível por precipitação | 17-4 PH | Dureza varia com o tratamento térmico | Ajustar parâmetros à dureza real |
Qual material de ferramenta usar para usinar aço inox?
Para produção seriada, o material indicado é o metal duro revestido. Metal duro é um compósito de carbeto de tungstênio com ligante de cobalto, que mantém a dureza em temperaturas nas quais o aço rápido já perdeu o fio.
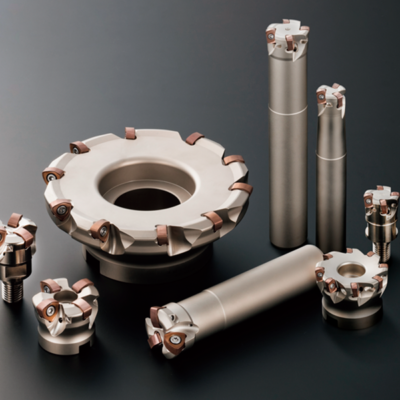
Cermet é um material de ferramenta à base de carbonitreto de titânio, com baixa afinidade química com o aço e bom acabamento. A Sumitomo oferece cermet nas fresas WaveMill para fresamento de aço, inox e ferro fundido, normalmente em passes de acabamento com máquina estável.
A geometria pesa tanto quanto o material. Em inox, a ferramenta precisa de ângulo de saída positivo e aresta afiada para cortar com menos força e menos calor, combinados com um quebra-cavaco que controle o cavaco longo típico dos austeníticos.
| Material da ferramenta | Onde rende em inox | Limitação |
| Metal duro revestido | Produção seriada em torneamento, fresamento e furação | Custo maior por ferramenta, sensível a vibração |
| Cermet | Acabamento com boa estabilidade | Menor tenacidade em corte interrompido |
| Aço rápido com cobalto (HSS-Co) | Manutenção, ferramentaria, lotes pequenos | Velocidade de corte muito menor |
Qual revestimento funciona melhor em inox: CVD ou PVD?
CVD e PVD funcionam em inox, cada um em uma situação. O revestimento CVD é mais espesso e resiste melhor ao desgaste térmico, por isso rende em torneamento contínuo e em velocidade mais alta. O revestimento PVD é mais fino, preserva a aresta afiada e tolera melhor o impacto, por isso é o preferido em corte interrompido, fresamento e furação.
CVD (deposição química a vapor) é o processo em que o revestimento cresce sobre o inserto a partir de reações químicas em alta temperatura. PVD (deposição física a vapor) é o processo em que o revestimento é depositado por vaporização física em temperatura mais baixa, o que permite camadas finas sobre arestas afiadas.
| Critério | Revestimento CVD | Revestimento PVD |
| Espessura da camada | Maior | Menor |
| Aresta de corte | Mais arredondada | Mais afiada |
| Melhor aplicação em inox | Torneamento contínuo e em alta velocidade | Corte interrompido, fresamento e furação |
| Exemplos Sumitomo | AC6020M, AC6030M | AC6040M, AC6135M, AC6145M, ACM300 |
Ferramentas de corte para inox por operação: torneamento, fresamento e furação
As melhores ferramentas de corte para inox mudam conforme a operação e a estabilidade do processo. Acesse o site da Tamaru Ferramentas para mais informações.
| Operação | Situação | Opção Sumitomo | Observação |
| Torneamento | Corte contínuo em alta velocidade | AC6020M | CVD |
| Torneamento | Uso geral | AC6030M | CVD, primeira recomendação |
| Torneamento | Interrupção leve ou casca | AC6135M | PVD |
| Torneamento | Interrupção pesada ou processo instável | AC6145M ou AC6040M | PVD |
| Fresamento | Inox em geral | ACM300 | PVD, primeira recomendação |
| Fresamento | Máquina com materiais variados | ACU2500 | Classe multimaterial |
| Furação | Diâmetro de 3 a 16 mm | MultiDrill MDM | Refrigeração interna |
| Furação | Diâmetro de 13 a 68 mm | SumiDrill WDX, quebra-cavaco M | Insertos intercambiáveis |
Quando a peça exige uma geometria fora de catálogo, como brocas escalonadas ou fresas de perfil, a Tamaru Ferramentas fabrica ferramentas especiais de metal duro.
Quais parâmetros de corte usar como ponto de partida no inox?
Os parâmetros de partida no inox dependem da classe da ferramenta e da rigidez da máquina, mas os catálogos convergem em três regras: velocidade de corte moderada, avanço suficiente para cortar abaixo da camada encruada e refrigeração abundante. Os valores reunidos nesta seção vêm de material técnico da Sumitomo e servem para iniciar o ajuste em máquina.
Velocidade de corte (Vc) é a velocidade com que a aresta percorre o material, medida em metros por minuto. Avanço é o deslocamento da ferramenta a cada rotação (mm/rot) ou, no fresamento, a cada dente (mm/dente).
| Operação e ferramenta | Vc (m/min) | Avanço | Fonte |
| Torneamento contínuo, classes CVD AC6000M | até 250 | conforme quebra-cavaco | Machinery (Reino Unido) |
| Torneamento instável, classe PVD AC6040M | até 150 | conforme quebra-cavaco | Machinery (Reino Unido) |
| Desbaste com quebra-cavaco NEM | conforme classe | 0,20 a 0,60 mm/rot (ap até 6 mm) | Machinery (Reino Unido) |
| Fresamento de topo WEX com ACM300 | 130 a 230 | 0,10 a 0,16 mm/dente | Sumitomo, informativo E-133 |
| Furação Ø 8 mm x 5D em AISI 304, broca MDM | cerca de 81 | cerca de 0,20 mm/rot | Catálogo Sumitomo 2025-2026 (ensaio) |
Fluido de corte na usinagem de inox
Refrigeração abundante reduz a temperatura na aresta e ajuda a expulsar o cavaco do furo ou da zona de corte. Para a broca MDM, a Sumitomo recomenda reduzir a velocidade de corte entre 20% e 30% quando o fluido for integral (não solúvel em água) e garantir vazão suficiente. Em furos de até 4 mm com refrigeração interna, o catálogo pede pressão mínima de 1,5 MPa.
A escolha do fluido também interfere em corrosão, odor e vida do banho. A Tamaru Ferramentas distribui a linha de fluidos industriais Quaker Houghton e indica o produto conforme o material, a operação e o sistema de filtragem da máquina.
Perguntas frequentes
Dá para usar broca de aço rápido (HSS) em inox?
Dá, em lotes pequenos e serviços de manutenção, com velocidade baixa, avanço firme e fluido abundante. Brocas de aço rápido com cobalto suportam melhor o calor do inox do que o HSS comum. Em produção seriada, a broca de metal duro revestido com refrigeração interna entrega vida útil e produtividade maiores.
Por que a broca quebra ou queima ao furar inox?
Na maioria dos casos, a causa é avanço baixo ou broca parada dentro do furo. A aresta esfrega a parede encruada, a temperatura sobe e o material da peça adere à ferramenta. Avanço constante, refrigeração chegando ao fundo do furo e batimento de até 0,02 mm na fixação reduzem o problema.
É melhor usinar inox a seco ou com refrigeração?
Com refrigeração, na maior parte das operações. O inox dissipa pouco calor, e o fluido de corte controla a temperatura na aresta e ajuda a expulsar o cavaco. O tipo de fluido também altera os parâmetros: com óleo integral, a Sumitomo recomenda reduzir a velocidade de corte da broca MDM entre 20% e 30%.
Qual a diferença entre o inox 303 e o 304 na usinagem?
O AISI 303 recebe adição de enxofre para melhorar a usinabilidade e é o inox austenítico mais fácil de usinar. O AISI 304 resiste melhor à corrosão, mas encrua mais e forma cavaco longo, o que pede ferramenta e quebra-cavaco desenvolvidos para inox.
Quando reafiar uma broca de metal duro usada em inox?
O catálogo da Sumitomo indica reafiar a broca quando aparecem uma ou duas marcas de avanço na guia, quando o desgaste de quina atinge a largura da guia ou quando surge um lascamento pequeno. Esperar a quebra impede a reafiação e transforma uma manutenção barata em compra de ferramenta nova.
Qual a melhor ferramenta para aço inox?
A ferramenta que mais rende em inox combina metal duro revestido, classe ISO M escolhida pelo tipo de corte e parâmetros que evitam o encruamento. Classes CVD atendem o torneamento contínuo, e classes PVD respondem melhor ao corte interrompido, ao fresamento e à furação. Com o tungstênio em patamar recorde em 2026, cada quebra prematura custa mais caro, e acertar a seleção passou a ser decisão de custo além de técnica.
Entre em contato com a Tamaru Ferramentas pelo nosso WhatsApp.
Essa matéria foi revisada por um técnico especializado em ferramentas de usinagem em outubro de 2026.
Usinagem Aeroespacial: Ferramentas para ligas de Titânio, CFRP e Aços Especiais